
Automatische hydraulische knipmachines: typen, specificaties en selectiegids
Die verschuiving is het belangrijkst waar het knippen aan de voorkant van een productielijn plaatsvindt – bij de fabricage van machines, metallurgisch werk, werkplaatsen voor plaatwerk in de luchtvaart en productieafdelingen voor de lichte industrie. De praktische vraag voor de meeste kopers is niet of automatisering helpt; het gaat erom welke machine-indeling, specificatieset en besturingspakket passen bij het materiaal dat ze daadwerkelijk snijden.
Hoe een automatische hydraulische schaar feitelijk werkt
Het werkingsprincipe is eenvoudig. Hydraulische cilinders drijven de bovenbalk naar beneden en het op die balk gemonteerde mes kruist een vast ondermes, waardoor een zuivere scheiding langs de snijlijn ontstaat. De snijkracht komt eerder voort uit de oliedruk dan uit het vliegwielmomentum. Daarom blijft een hydraulische schaar zelfs op het laagste punt van de slag beheersbaar.
Het automatische gedeelte gaat over controle. Een CNC-controller positioneert de achteraanslag, strijkt de balk en past de bladspeling en de hellingshoek aan vanuit een opgeslagen programma. Op een handmatige schaar is elk hiervan een afzonderlijke insteltaak. Bij een automatische machine selecteert de operator een programma en de machine bereidt zich voor. Het hydraulische systeem verdient evenveel aandacht als het blad, omdat de technisch gedrag van het hydraulisch systeem in een CNC-schaarmachine heeft een directe invloed op de cyclussnelheid, snijkwaliteit en betrouwbaarheid op lange termijn.
Guillotine of Swing Beam: Kies eerst de lay-out
Automatische hydraulische scharen zijn gebouwd rond twee mechanische hoofdindelingen en zijn niet uitwisselbaar. Elke lay-out past bij een ander productieprofiel.
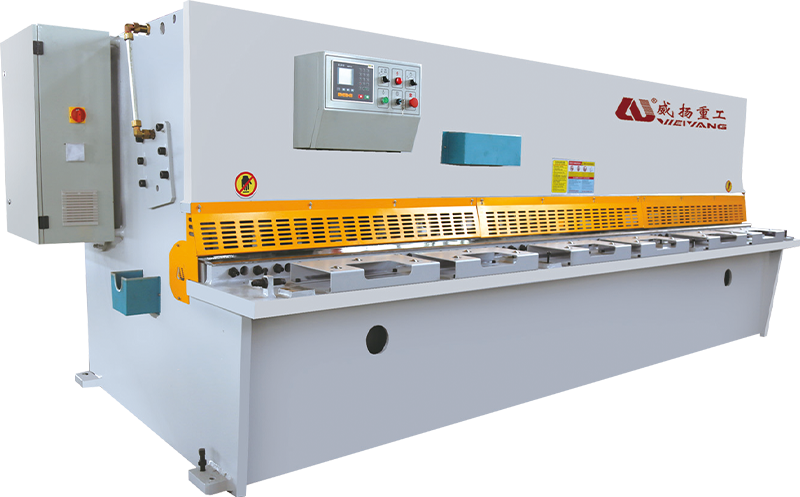
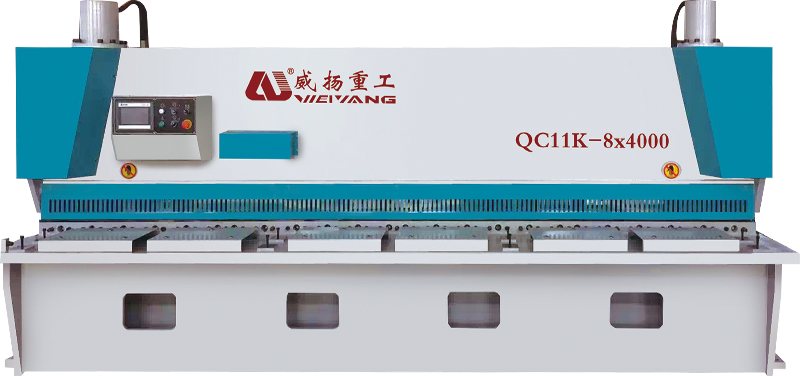
- Guillotineschaar (poortschaar). Beweeg het bovenste mes recht naar beneden, evenwijdig aan het onderste mes. Het stijve frame is bestand tegen doorbuiging, het bladpad blijft loodrecht en de machine heeft een betere randnauwkeurigheid op zware plaat. Kies deze lay-out wanneer uw typische materiaal groter is dan 10 mm of wanneer vierkante, rechte snijkanten een harde vereiste zijn.
- Zwenkbalkschaar draai het bovenste mes rond een draaipunt, waardoor de benodigde snijkracht afneemt en het frame eenvoudiger wordt. Ze zijn lichter en compacter, en werken heel goed van zacht staal van 0,5 mm tot ongeveer 8-10 mm – het meest voorkomende knipbereik bij algemene fabricage.
Een handige vuistregel: als het grootste deel van uw werk minder dan 8 mm bedraagt, biedt een zwenkbalkmachine meestal de beste balans tussen prijs, snelheid en werkplaatsoppervlakte. Als u regelmatig 10 mm en meer zaagt, rechtvaardigt het stijvere poortontwerp de hogere kapitaalkosten.
Zes specificaties die de machineprestaties bepalen
In een brochure staan veel cijfers. Zes ervan vertellen je of de schaar past bij het werk dat je daadwerkelijk knipt.
| Specificatie | Typisch bereik | Productie-impact |
|---|---|---|
| Maximale snijdikte | 4–25 mm (zacht staal) | Bepaalt de framegrootte, het pompvermogen en het bereik van de bladafstand |
| Snijlengte | 2.500–6.000 mm | Definieert het grootste vel dat u in één doorgang kunt verwerken |
| Achteraanslagslag en nauwkeurigheid | 500–800 mm; ±0,05–0,1 mm | Beheert de herhaalbaarheid van dimensies in batches |
| Harkhoek | 0,5°–2,5° | Een lagere hark vermindert de vervorming van het onderdeel; hogere hark snijdt dikkere plaat |
| Afstelling van de bladspeling | CNC-automatisch (ongeveer 5–10% van de plaatdikte) | Verbetert de snijkantkwaliteit en verlengt de levensduur van het mes |
| Snijsnelheid | 6–18 slagen per minuut | Stelt het tempo van batch-snijlijnen in |
De relaties zijn belangrijker dan de cijfers. De snijdikte bepaalt de frame- en hydrauliekkosten. Harkhoek en bladspeling zijn de twee instellingen die van een gemiddelde snede een zuivere snede maken. De nauwkeurigheid van de achteraanslag bepaalt of afgewerkte onderdelen over een lange batch uit elkaar drijven. Een machine die goed scoort op deze drie paren – sterkte, geometrie, positionering – is degene die over vijftien jaar nog steeds op de vloer staat.
Wat ervaren kopers controleren voordat ze ondertekenen
Een machine kan in een showroom overtuigend overkomen en na zes weken tweeploegendienst toch teleurstellen. Ervaren kopers kijken voorbij de verf en controleren vier gebieden.
- Framestijfheid. Het frame buigt door als het mes kracht uitoefent over de snijlengte. Een gelast frame met dikke zijplaten en een goede spanningsverlichting houdt de doorbuiging laag genoeg zodat het blad evenwijdig aan het bed blijft. Een licht frame komt tot uiting in een slechte parallelliteit en voortijdige slijtage van het mes.
- Hydraulische componenten en koeling. De pomp, kleppen en cilinderafdichtingen bepalen de kracht van de machine. Bij continubedrijf is hydraulische oliekoeling niet optioneel; hete olie verandert het snijgedrag en versnelt de slijtage van de afdichtingen.
- CNC-besturing en programmering. De besturing moet materiaalprogramma's opslaan en deze eenvoudig oproepen. Een praktijktest: kan de operator een nieuwe batch aanmaken zonder een handleiding te openen?
- Mesmateriaal en mesafstandmechanisme. De kwaliteit van het messtaal komt tot uiting in de maalintervallen. Een CNC-afstelling van de bladafstand houdt de speling op het juiste percentage van de plaatdikte, wat de meest directe invloed heeft op braamvorming en randkwaliteit.
Positionering, aanpassing en bevestiging duurden minuten tussen de sneden. Op een automatische hydraulische schaar duren ze enkele seconden – en dat is waar de productiviteitswinst feitelijk vandaan komt.
Veiligheid en ondersteuning maken de lijst compleet. CE-conforme afscherming, lichtgordijnen, een noodstopsysteem en inbedrijfstelling door opgeleide technici zijn geen accessoires. Een knipmachine genereert voldoende kracht om in minder dan een seconde door dik staal te snijden; het verdient op de installatiedag hetzelfde respect als op de productievloer.
Waar automatisch knippen het snelst terugbetaalt
De terugverdientijd is het snelst in winkels die dezelfde materiaalfamilies in herhaalde batches snijden. In fabricage van machines Een schaar voert bijvoorbeeld plano's naar buig-, las- en afwerkingsstations; als een blanco foutief is, betaalt elk stroomafwaarts station voor de fout. Automatische positionering elimineert de meest voorkomende oorzaak van deze fout: handmatige configuratie tussen batches.
Dezelfde logica is van toepassing in metallurgische fabrieken en plaatwerkafdelingen in de luchtvaart, waar randkwaliteit en maatconsistentie expliciete vereisten zijn. In de lichte industrie – rekken, panelen, behuizingen – blijkt het voordeel uit de opbrengst per ploegendienst.
Als automatische positionering 15 tot 20 seconden per snede bespaart, wint een lijn die 200 plano's per dag snijdt, meer dan een uur aan operatortijd terug. Bij twee ploegen is dat elke dag extra capaciteit.
Er verschijnen ook materiële besparingen. Een mesafstand die correct is ingesteld op de materiaaldikte zorgt voor een braamvrije snede, wat betekent minder slijpgangen, minder afgedankte onderdelen en een mes dat langer scherp blijft. Deze besparingen zijn kleiner dan de arbeidsbesparingen, maar ze stapelen zich op bij elke snede die de machine maakt.
Een automatische schaar nauwkeurig houden voor de lange termijn
Een automatische hydraulische schaar is geen onderhoudsvrije machine; het is een machine waarvan het onderhoud eenvoudiger te plannen is. Drie gewoonten beschermen de investering.
- Controleer de bladafstand telkens wanneer u de materiaaldikte wijzigt. De juiste speling bedraagt grofweg 5 tot 10 procent van de plaatdikte; een te grote opening veroorzaakt een opgerolde rand en zware bramen.
- Houd de hydraulische olie op het juiste niveau, de juiste temperatuur en reinheid. Vervuilde olie is de meest voorkomende oorzaak van trage beweging van de balk en inconsistente snijkracht.
- Kalibreer de achteraanslag regelmatig. Zelfs een kleine afwijking verandert een specificatie van ±0,1 mm in een herbewerkingsgenerator.
Het mes scheurt in plaats van te snijden, de snede rolt en het geluidsniveau stijgt. Als er niets wordt gecorrigeerd, ontwikkelt het mes microchips en verslijt het spleetmechanisme ongelijkmatig.
En één regel verandert nooit: houd uw handen uit de buurt van de snijzone. De operator maakt geen deel uit van de machinecyclus; dat is het hele punt van automatisering.
Zelfs een kleine hydraulische schaar produceert tientallen tonnen snijkracht. Lichtgordijnen, tweehandsbedieningen en mechanische afschermingen worden om één reden geïnstalleerd: zij zijn de enige dingen die sneller zijn dan de straal.
De beslissing nemen die bij uw vloer past
Een automatische hydraulische knipmachine verdient zijn plaats wanneer doorvoer, herhaalbaarheid en onafhankelijkheid van de operator belangrijker zijn dan de laagst mogelijke aankoopprijs. Begin met de lay-out: zwenkbalk voor middelzware plaat, poortschaar voor zwaardere plaat. Vergelijk de zes specificaties met het materiaalaanbod dat u daadwerkelijk verwerkt. Controleer het frame, de hydraulica, de controller en het mesmechanisme met dezelfde zorg die u aan een kantbank of een lasercutter zou besteden. En behandel veiligheid als onderdeel van het machineontwerp, en niet als een extra kostenpost.
Als uw werkplaats meer dan enkele tientallen stukken per dag snijdt en dezelfde onderdeelfamilies herhaalt, is automatisering geen luxe. Kies de machine die zijn tolerantie over een volledige batch behoudt; het verschil in machinekosten wordt vaak binnen het eerste jaar terugbetaald in de levensduur van het mes en de afgedankte onderdelen.
Gerelateerd product
-
 +86-13813747229
-
 [email protected]
-
 Nr. 22 Haifang Avenue, Chengdong Town, Hai'an City, provincie Jiangsu, China.
Auteursrecht © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle rechten voorbehouden.
