
Zwaar uitgevoerde hydraulische knipmachine: capaciteiten, typen en koopgids
Selectie van apparatuur · Plaatfabricage
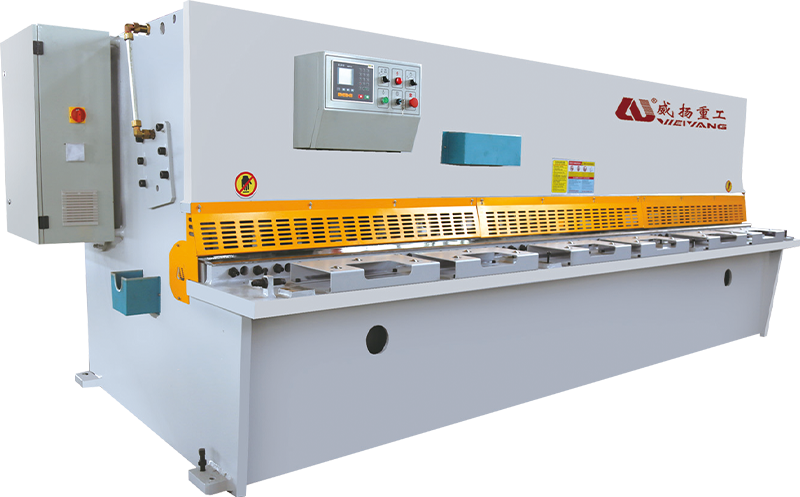
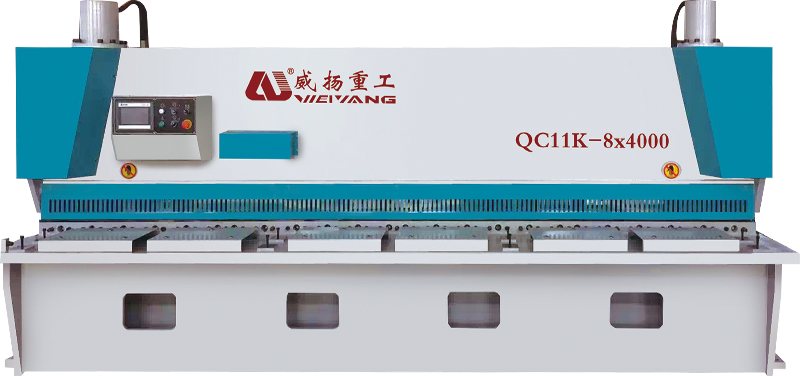
Zwaar uitgevoerde hydraulische knipmachines: gebouwd voor dikke platen
Tonnagecijfers vertellen u minder dan framestijfheid, harkgeometrie en controle over de bladafstand. Dit is wat een lichte schaar feitelijk onderscheidt van een machine die u tientallen jaren kunt gebruiken.
Een werkplaats die een contract aanneemt voor plaatstaal van 16 mm leert dit snel. De zwenkbalkschaar die platen van 6 mm behandelde, begint te klapperen, de snijrand rolt om en het blad buigt net genoeg af om elke plaat enigszins trapeziumvormig te maken. De machine is niet kapot; het doet zijn werk waarvoor de architectuur nooit is ontworpen. Een zware hydraulische knipmachine is gebouwd voor precies dit soort werk – plaatdiktes van ongeveer 10 mm tot 25 mm en meer – en de aankoopbeslissing moet beginnen met het materiaal dat u dagelijks snijdt, niet met de prijslijst.
Wat maakt een knipmachine eigenlijk “heavy duty”
De zinsnede raakt snel aan lichte machines gehecht, dus het helpt om naar de techniek te kijken in plaats van naar de sticker. Vier elementen onderscheiden een echte plaatschaar van een overmoedige plaatbewerkingsmachine.
Framestructuur. Bij het snijden van dikke platen komen grote zijwaartse krachten terecht in het ondermes, het bed en de zijframes. Zwaar uitgevoerde scharen maken gebruik van voorgespannen, volledig gelaste stalen frames die in één opstelling zijn bewerkt, zodat de bladsteun gedurende jaren parallel blijft. Het framegewicht is geen ijdelheidsgetal; het is het verschil tussen een constante snijlijn en een frame dat in een ondiepe boog buigt.
Mesbeweging en hark. Het bovenste mes is schuin geplaatst, zodat slechts een kort segment tegelijk aangrijpt. Lichtere machines houden de harkhoek vast; Bij de heavy-duty modellen kunt u deze aanpassen. Een hogere hark vermindert de snijkracht op dikke platen, terwijl een lagere hark de randen van dunne platen recht houdt – een van de minst besproken en nuttigste bedieningselementen op een moderne schaar.
Hydraulische houders. Een plaat groter dan 10 mm is stijf genoeg om tijdens de slag omhoog te komen, en als hij omhoog komt, dwaalt de snede af. Meerdere hydraulische klemcilinders drukken het werkstuk gedurende de gehele cyclus tegen de tafel en hun klemkracht is net zo bepalend als het tonnage van de hoofdcilinder.
Controle van de bladafstand. De opening tussen het bovenste en onderste mes bepaalt de braamgrootte en de rechtheid van de snijkant. Machines voor zwaar gebruik bieden een nauwkeurige, aanpasbare opening in plaats van te vertrouwen op vulplaatjes en giswerk – doorgaans 5 tot 10 procent van de materiaaldikte. Het hydraulische circuit dat alles aandrijft verdient ook bijzondere aandacht; De manier waarop de druk wordt opgebouwd, de cilinders wordt gesynchroniseerd en tussen de slagen wordt hersteld, bepaalt hoe de machine aanvoelt tijdens een drukke dienst. De technische kenmerken van het hydraulische systeem in een CNC-schaarmachine leg dit nader uit.
Een heavy-duty schaar verdient zijn naam in de tweede helft van de dienst, wanneer het frame is opgewarmd, de olie de bedrijfstemperatuur heeft bereikt en het mes nog steeds in dezelfde hoek de plaat raakt als bij de eerste snede van de ochtend.
Guillotine of schommelbalk: twee architecturen voor verschillend werk
De meeste zware hydraulische scharen vallen in een van de twee kampen. Een hydraulische guillotine – vaak poortschaar genoemd – drijft het blad in een recht verticaal pad naar beneden. Een zwenkbalkschaar monteert het bovenblad op zwenkarmen, zodat het tijdens de slag een lichte boog volgt. Geen van beide typen is universeel beter; de beslissing hangt af van het diktebereik dat uw winkel domineert.
Omdat het guillotinemes loodrecht op de tafel blijft staan, produceert het schonere, voorspelbaardere sneden in dik materiaal, en blijft de geometrie behouden bij herhaalde zware bewegingen. Dit is de architectuur die is gespecificeerd voor plaatwerk van 13 tot 25 mm, staalconstructies en elke bewerking waarbij de randkwaliteit belangrijker is dan de cyclussnelheid. De machine is zwaarder, fysiek groter en duurder om te installeren, maar dat gewicht werkt bij elke snede voor u.
Zwenkbalkscharen hebben daarentegen minder bewegende delen en een veel kleinere voetafdruk. Ze werken sneller op dunne en middelzware platen, waardoor ze uitstekend geschikt zijn voor productiewerkplaatsen die tot ongeveer 10 of 12 mm snijden. Het bladpad is eerder een boog dan een echte verticale lijn, dus de randgeometrie op een zeer dikke plaat is iets minder vergevingsgezind. Als uw diktebereik zelden groter is dan 12 mm, is een goed gebouwde zwaar uitgevoerde zwenkbalkschaar wellicht alles wat u nodig heeft.
| Overweging | Guillotine (poortschaar) | Zwenkbalkschaar |
|---|---|---|
| Bladpad | Rechte verticale beweging | Draaiende boog |
| Typische heavy-duty serie | 13–25 mm en hoger | 4–13 mm |
| Randkwaliteit op dikke plaat | Uitstekend, stabiel | Goed tot ongeveer 10–12 mm |
| Frame en voetafdruk | Zwaarder, groter | Compact, lichter |
| Het meest geschikt voor | Constructiestaal, plaatfabricage | Plaatwerk, lichte en middelzware productie |
| Hydraulische complexiteit | Meer cilinders, dieper bed | Eenvoudiger circuit |
De specificaties die bepalen of de machine lang meegaat
Een machine die wordt geadverteerd als “20 mm x 2500 mm” kan nog steeds falen bij continu werk, omdat het typeplaatje een ideale snede beschrijft en niet de marge erachter. Controleer bij het vergelijken van hydraulische scharen voor zwaar gebruik de volgende cijfers en mechanismen.
- Snijdikte en lengte. Zorg ervoor dat de beoordeling overeenkomt met uw meest voorkomende materiaal, en niet met zo nu en dan een dikke plaat. Een machine van 16×2500 bedient een winkel die op platen van 10–16 mm leeft, veel beter dan een extra grote 25×3000 die meestal op 10 mm werkt.
- Bereik van de harkhoek. Dankzij de variabele hellingshoek, doorgaans rond de 0,5° tot 2,5°, kunt u de hellingshoek verlagen voor dunne platen en verhogen voor zware platen. Dit vergroot het nuttige bereik van de machine aanzienlijk.
- Aanpassing van de bladafstand. Onafhankelijke, micro-instelbare instellingen met duidelijke aflezingen zorgen voor snellere omschakelingen en consistente braamcontrole van batch tot batch.
- Slagen per minuut. Zware machines draaien gewoonlijk 8 tot 20 slagen per minuut. De werkelijke doorvoer hangt meer af van de snijlengte en plaatdikte dan van het kopnummer.
- Motorvermogen en hydraulische druk. Controleer het motorvermogen en de werkdruk van het systeem, en bevestig dat de oliekoeler geschikt is voor continu gebruik in plaats van voor incidenteel gebruik.
- Bereik achteraanslag. Een programmeerbare achteraanslag met een herhaalnauwkeurigheid van ongeveer ±0,5 mm maakt van een handmatige schaar een productiesnijstation.
- Materiaal en randen van het mes. Kwaliteitsmessen met vier bruikbare snijkanten verlagen de gereedschapskosten en zorgen voor een voorspelbare levensduur.
Let op de kloof tussen de aangegeven en de continue capaciteit. Een schaar met een formaat voor zacht staal van 25 mm zal geen nauwe toleranties aanhouden op een plaat van 20 mm als deze een acht uur durende dienst zonder pauze draait. Vraag naar het framegewicht, het oliekoelvermogen en de aanbevolen inschakelduur voordat u tekent.
Een realistische acceptatietest: Zaag zacht staal van 20 mm over de volledige lengte van het bed, meet de rechtheid van de randen en de braamhoogte, herhaal dit minstens vijftig keer en houd de temperatuur van de hydraulische olie tijdens de run in de gaten. Stabiele geometrie in de tweede helft van de test bewijst meer dan welke brochurecurve dan ook.
Waar zware hydraulische scharen hun brood verdienen
Zodra de machine het materiaal aankan, is de echte vraag wat deze doet voor de algehele productielijn. In de machinebouw worden met zware scharen frameplaten, basisplaten en structurele componenten in batchhoeveelheden gesneden – een patroon dat herhaaldelijk opduikt in de productie van machines. Casestudy van de machine-industrie . Staalservicecentra gebruiken dezelfde machine om plaat te verwerken tot verkoopbare plano's, terwijl metallurgische fabrieken scharen rechtstreeks in plaatvoorbereidingslijnen plaatsen.
Vliegtuigfabrikanten snijden structurele plano's uit aluminium en zeer sterke legeringen, waarbij een consistente randkwaliteit de bewerkingstijd stroomafwaarts vermindert. Zelfs roestvrijstalen meubels, elektrische behuizingen en architectonisch metaalwerk zijn afhankelijk van een echte vierkante rand voordat ze worden gevouwen en gelast. In elk van deze instellingen is de heavy-duty schaar meestal de snelste manier om van een plaat een precieze plano te maken, op voorwaarde dat het mes, de hold-downs en de hellingshoek zijn ingesteld voor dat specifieke materiaal.
Het runnen van een zware schaarput: opening, hark en onderhoud
Het kopen van de juiste machine is slechts de eerste stap; dagelijkse instellingen bepalen hoe goed de onderdelen eruitzien. Voor zacht staal moet de bladafstand beginnen bij ongeveer 5 tot 10 procent van de plaatdikte (ongeveer 0,8 mm op een plaat van 10 mm) en vervolgens nauwkeurig worden afgesteld op basis van de braamrichting en de randconditie. Houd de spaanhoek zo laag mogelijk en snij toch netjes: een hoge spaanhoek verlaagt de snijkracht, maar vervormt ook dunne plaatranden meer.
Vuistregel voor de bladafstand. Begin strak en open de opening een beetje totdat de braam gelijkmatig is langs de snede. Een consistente braam over de volledige lengte is een betere dagelijkse indicator dan een micrometerstand op een koude machine.
De kwaliteit van de hydraulische olie verdient constante aandacht. Een zware schuifkracht zorgt ervoor dat het circuit gedurende een lange dienst op temperatuur komt; oververhitte olie verliest viscositeit, sneden worden ongelijkmatig en afdichtingen verouderen sneller. Controleer het oliepeil, de filtratie en de bedrijfstemperatuur volgens een vast schema, niet wanneer er zich een probleem voordoet.
Veiligheid is onderdeel van het productieplan. Deze machines slaan veel energie op in de hydraulische accumulator. Voor- en achterschermen, bediening met twee handen en onderling vergrendelde bedieningselementen moeten standaard zijn, en het onderhoud van het blad of het frame moet altijd beginnen met de hydrauliek vergrendeld en het blad ondersteund.
De keuze voor een zware hydraulische knipmachine komt neer op het afstemmen van de architectuur op de plaatdikte die u daadwerkelijk verwerkt. Framestijfheid, variabele hellingshoek, hydraulische houdkracht en regeling van de bladafstand zijn veel belangrijker dan een pakkend naamplaatje. Begin met je dikste gewone materiaal, voer er een acceptatietest op uit en let goed op hoe de machine zich gedraagt na een uur continu snijden. Doe dat, en de schaar zal stilletjes een van de meest betrouwbare machines op de vloer worden.
Gerelateerd product
-
 +86-13813747229
-
 [email protected]
-
 Nr. 22 Haifang Avenue, Chengdong Town, Hai'an City, provincie Jiangsu, China.
Auteursrecht © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle rechten voorbehouden.
